4707Q
Estas sapatas de freio americanas 4707Q A19 3222 D2006 são um componente de reposição premium para serviços pesados, projetado especificamente para...
See Details


Sapatas de freio fundidas são mais comumente produzidos a partir de ferro fundido cinzento ou ferro dúctil (nodular), e a escolha entre os dois tem um efeito direto no desempenho do calçado sob repetidos esforços térmicos e mecânicos. O ferro cinzento contém grafite em forma de flocos, o que confere ao material uma excelente condutividade térmica e amortecimento natural de vibrações, ambas propriedades valiosas para um componente que absorve e dissipa repetidamente o calor de fricção durante a travagem. No entanto, a estrutura de grafite em flocos também torna o ferro cinzento mais frágil, o que significa que ele pode rachar sob carga de impacto repentino ou se a sapata cair ou for manuseada incorretamente antes da instalação.
O ferro dúctil, por outro lado, contém grafite em nódulos esféricos em vez de flocos, o que interrompe a propagação de fissuras de forma muito mais eficaz e confere ao material resistência à tração e resistência ao impacto significativamente maiores. Isso torna o ferro dúctil a melhor escolha para aplicações pesadas, como trens de carga, equipamentos de mineração ou veículos comerciais pesados, onde a sapata do freio sofre cargas de choque mecânico mais altas, além da ciclagem térmica. A desvantagem é que o ferro dúctil normalmente custa mais para produzir e pode ser um pouco mais difícil de usinar devido à sua maior resistência, o que é uma consideração prática quando um fabricante está cotando grandes volumes de produção.
As sapatas de freio operando em serviços de parada e partida de alta frequência, como troca de locomotivas ou caminhões de transporte de mineração, experimentam ciclos térmicos repetidos que podem levar à verificação de calor, um padrão de rachaduras superficiais finas causadas pela expansão e contração da superfície de atrito mais rapidamente do que o material do núcleo da sapata. A adição de pequenas quantidades de cromo ou molibdênio à composição de ferro melhora a resistência à verificação de calor, aumentando a resistência do material a altas temperaturas e reduzindo a fadiga térmica, razão pela qual as especificações para aplicações de frenagem exigentes geralmente indicam um conteúdo de liga específico em vez de deixar a composição com os padrões padrão de ferro cinzento.
Como as sapatas de freio são componentes críticos para a segurança, defeitos de fundição que podem ser cosmeticamente aceitáveis em outras peças fundidas de ferro podem ser desqualificantes aqui. Compreender a origem desses defeitos ajuda os compradores a avaliar o processo de controle de qualidade de um fornecedor, em vez de depender apenas de uma inspeção visual final.
| Defeito | Causa Típica | Risco se não for detectado |
| Porosidade | Gás retido ou encolhimento durante a solidificação | Resistência reduzida, potencial início de trinca sob carga |
| Fechado a frio | Duas correntes de metal fundido não conseguem se fundir completamente | Costura fraca que pode se separar sob estresse térmico |
| Inclusões | Areia ou escória presa no fundido | Pontos fracos localizados e desgaste irregular na superfície de fricção |
| Cavidade de encolhimento | Alimentação insuficiente de metal fundido à medida que a peça fundida esfria | Vazio interno que pode se propagar em uma trinca sob carregamento cíclico |
Testes radiográficos ou ultrassônicos com base em amostragem são a maneira mais confiável de detectar defeitos internos, como cavidades de contração e inclusões que não seriam visíveis no exterior da peça fundida, uma vez que esses defeitos geralmente ficam abaixo da superfície, nas seções mais espessas do calçado, onde o resfriamento é mais lento.
Uma sapata de freio fundida representa apenas metade da montagem; o revestimento de fricção colado ou fixado mecanicamente à sua superfície é o que realmente entra em contato com a roda ou tambor. O método usado para fixar esse forro tem um efeito significativo no desempenho do calçado à medida que o forro se desgasta ao longo de sua vida útil. Os forros rebitados usam fixadores mecânicos colocados em orifícios escareados na peça fundida do calçado, o que permite que o forro seja substituído independentemente do corpo do calçado, prolongando a vida útil do calçado em várias substituições de forro. A desvantagem é que as cabeças dos rebites ficam gradualmente expostas à medida que o revestimento se desgasta, e o uso contínuo após esse ponto pode fazer com que os rebites arranhem a superfície de contato, portanto, os revestimentos rebitados precisam de um limite de desgaste definido que acione a substituição antes que ocorra o contato do rebite.
Os revestimentos colados, que usam um adesivo de alta temperatura para fixar o material de fricção diretamente na peça fundida do sapato, evitam totalmente o problema de marcação de rebites e podem suportar uma profundidade de revestimento utilizável um pouco mais espessa, uma vez que não há cabeça de rebite dentro do material de revestimento. No entanto, a qualidade da ligação depende muito da preparação da superfície da peça fundida antes da aplicação do revestimento; qualquer incrustação residual de fundição, oxidação ou contaminação na superfície de colagem pode causar a delaminação do revestimento sob o calor e a vibração do serviço, o que é um modo de falha que muitas vezes não aparece até que a sapata esteja em uso por algum tempo.
O jateamento da superfície da peça fundida antes de aplicar um revestimento colado remove a carepa de laminação e cria um perfil levemente rugoso que melhora o intertravamento mecânico adesivo, que é uma etapa que não deve ser ignorada mesmo quando a peça fundida parece visualmente limpa, uma vez que a oxidação invisível a olho nu ainda pode interferir na ligação adesiva. Os fornecedores que jateiam, desengraxam e aplicam um primer de ligação em uma sequência controlada normalmente produzem revestimentos com resistência de adesão mais consistente do que aqueles que dependem de uma única passagem de jateamento sem uma etapa subsequente de desengorduramento.
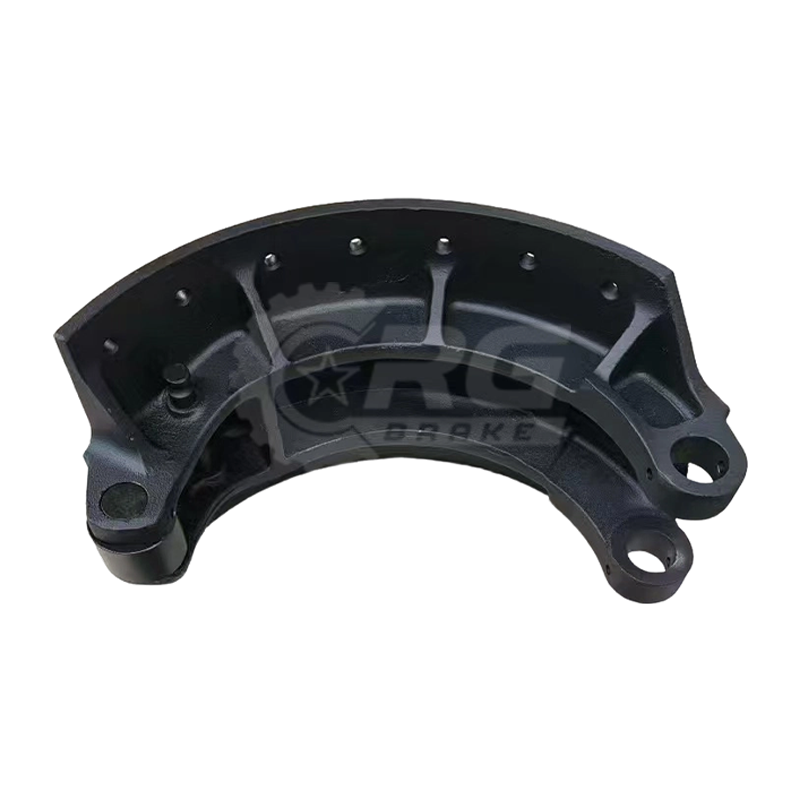
O desgaste de uma sapata de freio ao longo de sua vida útil fornece informações úteis de diagnóstico sobre se o sistema de freio está funcionando corretamente, além de simplesmente indicar quando a sapata precisa ser substituída. O desgaste uniforme em toda a superfície de contato geralmente indica o alinhamento adequado entre a sapata e o tambor ou a banda de rodagem, enquanto o desgaste concentrado em uma borda da sapata geralmente indica desalinhamento, tambor fora de círculo ou tensão irregular da mola no mecanismo de atuação. Padrões de desgaste diagonais ou cônicos podem indicar que a sapata não está assentada nivelada com a superfície do tambor, o que reduz a área de contato de frenagem efetiva e pode levar ao superaquecimento concentrado na área menor que está fazendo contato.
Os compradores que compram sapatas de freio fundidas para aplicações regulamentadas, como transporte ferroviário ou comercial, geralmente precisam verificar a conformidade com padrões de teste reconhecidos, em vez de confiar nas declarações gerais de qualidade do fornecedor. Os testes de dureza confirmam que a peça fundida atingiu a microestrutura pretendida, uma vez que um calçado demasiado macio desgastar-se-á rapidamente, enquanto um calçado demasiado duro pode tornar-se quebradiço e propenso a rachar sob o impacto. Os testes de tração e impacto em amostras de peças fundidas de cada lote de produção verificam se a composição da liga e a taxa de resfriamento produziram as propriedades mecânicas especificadas no pedido de compra, em vez de assumir a consistência com base apenas na especificação da liga.
A verificação dimensional é tão importante quanto as propriedades do material, especialmente no que diz respeito à curvatura da superfície de atrito do calçado, que precisa corresponder ao raio do tambor ou da roda o suficiente para atingir a área de contato total. Uma sapata fundida com uma incompatibilidade de raio, mesmo que pequena, entrará em contato inicial com o tambor apenas em suas bordas, exigindo um período de amaciamento mais longo antes que o contato total seja alcançado e aumentando o desgaste nas bordas de contato durante esse período de amaciamento. Solicitar a verificação do medidor de raio como parte da inspeção de entrada, em vez de depender apenas da comparação visual com uma sapata de referência, detecta esse problema dimensional antes que as sapatas sejam instaladas e colocadas em serviço.

Estas sapatas de freio americanas 4707Q A19 3222 D2006 são um componente de reposição premium para serviços pesados, projetado especificamente para...
See Details
As sapatas de freio americanas 4515Q A91 3222 S1293 são um componente de reposição premium de alto desempenho meticulosamente projetado para uso em...
See Details
4709ES2 EATON 819707 American Brake Shoes é um componente de frenagem de alto desempenho e serviço pesado meticulosamente projetado para atender ao...
See Details
As sapatas de freio fundidas SC254 1104545 são um componente de frenagem de alto desempenho e qualidade premium, meticulosamente projetado para veí...
See Details
BENZ180 659 420 0619 As sapatas de freio fundidas, com dimensões precisas de 410 × 180 mm, são meticulosamente projetadas para atender às rigorosas...
See Details
As sapatas de freio revestidas 4707Q A19 3222 D2006 foram projetadas especificamente para oferecer desempenho excepcional de frenagem em serviços p...
See Details
Nossas sapatas de freio revestidas com kits de ferragens 4707Q A19 3222 D2006 são componentes de engenharia de precisão medindo 16,5 polegadas de c...
See Details
Os kits de hardware 4515E E-1816SHD, identificados pelo número OEM E-1816SHD, são um kit de hardware de qualidade premium meticulosamente projetado...
See Details
Os kits de hardware 1308E E-5139 (peça nº 1308E, OEM nº E-5139) foram meticulosamente projetados para fornecer uma solução eficaz e abrangente para...
See Details
O NOVO kit de reparo de freio BPW representa uma solução de hardware de última geração e engenharia de precisão, projetada especificamente para man...
See DetailsObtenha um orçamento gratuito (personalizado)

derek@crgbrake.com
vicky@crgbrake.com

 NOSSO Produto
Novidades
Direitos de autor© Zhejiang Courage Auto Parts Co., Ltd. All Rights
Reservado
 Fabricantes de peças de freio CRG para veículos comerciais