BPW200 05.091.27.83.0
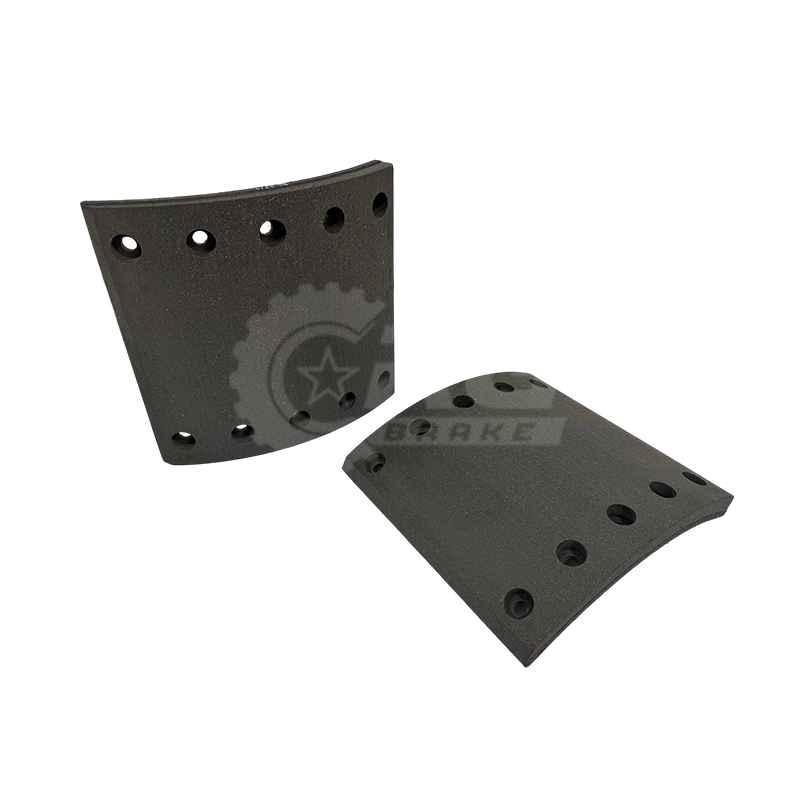
As sapatas de freio europeias BPW200 05.091.27.83.0, com especificação de tamanho de 420 × 200 mm, são um componente de reposição de alto desempenh...
See Details


Lonas de freio são o material de fricção colado ou rebitado às sapatas de freio em sistemas de freio a tambor, projetados para pressionar contra a superfície interna de um tambor de freio giratório para gerar a força de atrito que desacelera e para um veículo. Eles são o coração funcional do sistema de freio a tambor, convertendo a energia cinética de um veículo em movimento em calor por meio de fricção controlada. Embora as pastilhas de freio a disco recebam a maior parte da atenção nas discussões sobre veículos de passageiros modernos, as lonas de freio continuam sendo o componente de frenagem dominante em caminhões pesados, ônibus, reboques, máquinas agrícolas e muitos veículos comerciais em todo o mundo – aplicações onde os freios a tambor continuam a ser preferidos por suas características autoenergizantes, alta massa térmica e resistência à contaminação.
Quando o pedal do freio é pressionado, a pressão hidráulica ou de ar força as sapatas do freio para fora, contra a superfície interna do tambor. O material de revestimento, pressionado firmemente contra o tambor rotativo, gera atrito proporcional à força aplicada e ao coeficiente de atrito do composto de revestimento. Esse atrito desacelera o tambor e, por extensão, a roda e o veículo. Toda a energia da desaceleração é absorvida como calor dentro do revestimento e do tambor – razão pela qual as propriedades térmicas do material do revestimento são tão críticas quanto as suas características de atrito. Um revestimento que funciona bem à temperatura ambiente, mas que desbota sob o calor prolongado da frenagem, é um sério problema de segurança, especialmente em aplicações de veículos comerciais em descidas longas.
A composição do material da lona de freio determina diretamente seu coeficiente de atrito, tolerância ao calor, taxa de desgaste, características de ruído e compatibilidade com diferentes materiais de tambor. Ao longo das décadas, a indústria de lonas de freio passou por diversas gerações de tecnologia de materiais, impulsionada tanto por demandas de desempenho quanto por regulamentações ambientais e de saúde cada vez mais rigorosas. Compreender as diferenças entre esses tipos de materiais é essencial para tomar decisões de substituição informadas.
O amianto foi o material de lona de freio dominante durante a maior parte do século XX devido à sua excepcional resistência ao calor, características de fricção estáveis e baixo custo. No entanto, as fibras de amianto liberadas durante o desgaste e a manutenção dos freios são comprovadamente cancerígenas, causando mesotelioma e outras doenças pulmonares graves. As lonas de freio de amianto são agora proibidas ou fortemente restritas na maioria dos países e nunca devem ser usadas em qualquer nova aplicação de frenagem. Os veículos ainda equipados com revestimentos de amianto requerem manuseio especializado durante o serviço para evitar a liberação e exposição de fibras.
Os revestimentos orgânicos sem amianto substituíram os compostos de amianto combinando fibras como vidro, borracha, carbono e Kevlar com ligantes orgânicos e modificadores de fricção. Os revestimentos NAO são mais silenciosos, mais suaves nas superfícies do tambor e geram menos poeira do que os compostos semimetálicos. Sua principal limitação é a menor tolerância ao calor e maiores taxas de desgaste sob uso sustentado em serviços pesados, tornando-os mais adequados para veículos comerciais mais leves, automóveis de passageiros e aplicações de baixa intensidade, em vez de plataformas de caminhões e ônibus de alta carga.
As lonas de freio semimetálicas incorporam entre 30% e 65% de conteúdo metálico – normalmente lã de aço, fibras de cobre ou pó de ferro – ligado com resina orgânica ou sintética. Este conteúdo metálico melhora drasticamente a dissipação de calor e amplia a faixa de temperatura operacional, tornando os revestimentos semimetálicos adequados para veículos mais pesados e aplicações de frenagem de alto ciclo. A desvantagem é maior desgaste do tambor, maior ruído em baixas temperaturas e maior geração de poeira em comparação com compostos orgânicos.
As lonas de freio sinterizadas são fabricadas pela compressão e ligação térmica de pós metálicos – normalmente ligas de bronze, ferro ou cobre – sem aglutinantes orgânicos. O material resultante é extremamente durável, mantém coeficientes de atrito consistentes em temperaturas muito altas e é altamente resistente à umidade e à contaminação. Os revestimentos sinterizados são a escolha preferida para aplicações severas, incluindo veículos de mineração, equipamentos militares, material rodante ferroviário e aeronaves. Seu alto custo e desgaste agressivo nas superfícies dos tambores os tornam inadequados para uso padrão em veículos comerciais e de passageiros.
As lonas de freio reforçadas com fibra cerâmica representam a atual fronteira da tecnologia de lonas não metálicas. Eles oferecem excelente estabilidade térmica, geração de poeira muito baixa, desgaste mínimo do tambor e desempenho de fricção consistente em uma ampla faixa de temperatura. Cada vez mais utilizados em veículos comerciais e em aplicações de passageiros de alto desempenho, os revestimentos cerâmicos abordam muitas das deficiências dos tipos de materiais anteriores – embora normalmente tenham um custo unitário mais elevado do que as alternativas convencionais orgânicas ou semimetálicas.
Selecionar lonas de freio apenas com base no preço ou na marca é um erro que pode comprometer a segurança do veículo e a economia operacional. Várias especificações técnicas definem o desempenho real de uma lona de freio em serviço e devem ser cuidadosamente combinadas com a aplicação do veículo, classe de peso e ambiente operacional.
| Especificação | O que isso significa | Por que é importante |
| Coeficiente de Fricção (μ) | Razão entre força de atrito e força aplicada | Determina a potência de parada para uma determinada pressão de aplicação do freio |
| Código de Fricção (SAE J866) | Código de duas letras indicando níveis de atrito normal e quente | Permite comparação padronizada entre produtos de revestimento |
| Temperatura máxima de operação | Temperatura sustentada mais alta antes do desbotamento ou degradação | Crítico para aplicações de frenagem em declives, com carga ou de ciclo alto |
| Taxa de desgaste | Perda de material por unidade de energia de frenagem | Determina a vida útil e o intervalo de substituição |
| Compressibilidade | Deflexão sob carga em pressões especificadas | Afeta a sensação do pedal e as características de resposta do freio |
| Resistência ao cisalhamento | Resistência de união entre forro e sapato | Evita a separação das lonas sob altas cargas de frenagem |
O código de fricção SAE J866 é uma ferramenta prática para comparar revestimentos. A primeira letra indica o coeficiente de atrito a frio normal e a segunda indica o coeficiente de atrito a quente após a ciclagem térmica - ambas as letras correspondem a faixas padronizadas de C (muito baixo, abaixo de 0,15) a G (muito alto, acima de 0,45). Um revestimento codificado como "EE" funciona consistentemente em níveis de atrito moderados, tanto a frio quanto a quente, enquanto um revestimento com código "EF" aumenta ligeiramente o atrito quando aquecido - uma característica que pode ser vantajosa ou problemática dependendo da aplicação.
As lonas de freio gastas não falham de uma só vez – elas se degradam progressivamente e os sinais de alerta tornam-se aparentes muito antes da falha completa das lonas. O reconhecimento precoce destes sinais permite a substituição planeada em vez do serviço de emergência e, mais importante ainda, evita as consequências catastróficas da falha do revestimento num veículo comercial carregado ou em condições de tráfego intenso.
Substituir lonas de freio é uma tarefa de precisão que vai muito além da simples troca de material de fricção antigo por novo. A condição de todo o conjunto do freio a tambor deve ser avaliada e abordada durante a substituição das lonas para garantir que as novas lonas funcionem corretamente e alcancem sua vida útil nominal. Cortar atalhos durante a substituição do revestimento é uma falsa economia que leva ao desgaste prematuro, baixo desempenho e possíveis falhas de segurança.
Antes de instalar novas lonas, o tambor de freio deve ser medido quanto ao diâmetro interno, condição irregular e acabamento superficial. Tambores que desenvolveram marcas, rachaduras causadas pelo calor ou conicidade excessiva devido a anos de contato com as lonas farão com que as novas lonas se desgastem de maneira desigual e não consigam atingir a área de contato total, reduzindo a eficiência da frenagem e gerando ruído. Os tambores dentro do limite de tamanho utilizável do fabricante podem ser usinados para obter uma superfície lisa e verdadeira. Os tambores que excederem a especificação de diâmetro máximo devem ser substituídos. Tentar instalar novos revestimentos em um tambor muito desgastado desperdiça o custo dos novos revestimentos.
Os cilindros das rodas devem ser inspecionados quanto a vazamentos, corrosão no furo e condição da vedação do pistão em cada substituição do revestimento. Um cilindro de roda com vazamento contaminará as novas lonas com fluido de freio em um curto período, destruindo suas características de atrito e exigindo uma substituição repetida. As molas de retorno, os mecanismos de ajuste e as ferragens de fixação também devem ser substituídos naturalmente - esses pequenos componentes são baratos em relação aos custos de mão de obra, e sua falha após a substituição do revestimento leva ao desgaste prematuro, ao arrastamento dos freios ou à perda de ajuste do freio.
Novas lonas de freio requerem um período de assentamento controlado para obter contato total entre a superfície da lona e o tambor e para permitir que a camada superficial do material de fricção cure e estabilize. Para veículos comerciais, isso normalmente envolve uma série de acionamentos moderados dos freios a partir de velocidades progressivamente mais altas, com intervalos de resfriamento entre cada parada – seguindo o procedimento de revestimento específico do fabricante do revestimento. A frenagem agressiva com pastilhas novas antes de estarem totalmente assentadas pode causar envidraçamento da superfície da pastilha, o que reduz permanentemente o coeficiente de atrito e não pode ser corrigido sem substituir novamente as pastilhas.
O princípio mais importante na seleção das lonas de freio é combinar a especificação da lona com as reais demandas operacionais do veículo. Usar um revestimento projetado para entregas urbanas leves em um caminhão de longo curso operando em rotas montanhosas, ou instalar um composto de alta temperatura para serviços pesados em um veículo que nunca gera calor de frenagem significativo, são erros que resultam em falhas prematuras ou custos desnecessários. As diretrizes a seguir fornecem uma estrutura prática para a correspondência de aplicativos.
Em caso de dúvida, consulte a documentação de especificação do freio do fabricante do veículo ou do eixo e combine o código de atrito exatamente com a especificação do equipamento original. A atualização para um composto de revestimento de maior desempenho só é benéfica se o resto do sistema de freio – tambores, cilindros de roda, força de atuação – também for capaz de lidar com o aumento dos níveis de atrito sem efeitos adversos no equilíbrio ou controle do freio. Um sistema de freio é tão eficaz quanto seu componente mais fraco, e as lonas de freio são a interface crítica onde as especificações de engenharia atendem à segurança do mundo real.

As sapatas de freio europeias BPW200 05.091.27.83.0, com especificação de tamanho de 420 × 200 mm, são um componente de reposição de alto desempenh...
See Details
As sapatas de freio europeias VOLVO200 3095196 são meticulosamente projetadas e projetadas para atender aos exigentes requisitos de caminhões comer...
See Details
As sapatas de freio fundidas SC254 1104545 são um componente de frenagem de alto desempenho e qualidade premium, meticulosamente projetado para veí...
See Details
As sapatas de freio revestidas 4707Q A19 3222 D2006 foram projetadas especificamente para oferecer desempenho excepcional de frenagem em serviços p...
See Details
As sapatas de freio revestidas 4515Q A91 3222 S1293 com kits de ferragens são habilmente projetadas para oferecer desempenho de frenagem e durabili...
See Details
As sapatas de freio revestidas 4702Q A3222 M2223 com kits de ferragens com kits de ferragens, medindo 15 por 4 polegadas, são meticulosamente proje...
See Details
Os kits de hardware 4515Q/4707Q E-2769SHD são meticulosamente projetados especificamente para uso com os modelos de veículos 4515Q e 4707Q, visando...
See Details
Os kits de hardware 1308E E-5139 (peça nº 1308E, OEM nº E-5139) foram meticulosamente projetados para fornecer uma solução eficaz e abrangente para...
See Details
Este kit de hardware, modelo E-10244S com número de peça 4709ES2, é um kit de reparo de freio de nível premium meticulosamente projetado para manut...
See Details
O NOVO kit de reparo de freio BPW representa uma solução de hardware de última geração e engenharia de precisão, projetada especificamente para man...
See DetailsObtenha um orçamento gratuito (personalizado)

derek@crgbrake.com
vicky@crgbrake.com

 NOSSO Produto
Novidades
Direitos de autor© Zhejiang Courage Auto Parts Co., Ltd. All Rights
Reservado
 Fabricantes de peças de freio CRG para veículos comerciais