4515Q
As sapatas de freio americanas 4515Q A91 3222 S1293 são um componente de reposição premium de alto desempenho meticulosamente projetado para uso em...
See Details


Escolher lonas de fricção automotiva não significa escolher a tira mais barata de uma prateleira. É uma decisão de especificação ligada à geometria da sapata do freio, peso do veículo e temperatura operacional. Cada vez que um caminhão ou reboque pesado faz paradas repetidas em uma longa descida, o revestimento de fricção é a interface que converte energia cinética em calor. Se o revestimento não conseguir manter o seu coeficiente de atrito através dessa carga térmica, o freio enfraquece e a distância de parada aumenta.
Para gestores de frota, técnicos de oficina e compradores de peças, a questão prática é como identificar o revestimento correto para um determinado veículo e evitar desgaste prematuro, marcas no tambor ou falhas de segurança. Este artigo explica a tecnologia do material subjacente, os graus de desempenho e as principais diferenças entre as plataformas de revestimento americanas e europeias.
Uma lona de fricção automotiva é um material compósito curvo e resistente ao desgaste preso à face externa de uma sapata de freio. Quando o freio é acionado, a pressão hidráulica ou pneumática empurra a sapata para fora e pressiona o revestimento contra a superfície interna do tambor do freio. Ao contrário de uma pastilha de freio a disco, que atua sobre um rotor plano, uma lona de freio a tambor corre contra uma superfície cilíndrica, portanto seu raio, perfil e método de montagem devem corresponder exatamente à plataforma da sapata.
Caminhões pesados e reboques ainda dependem fortemente de freios a tambor, principalmente em eixos de reboques e em frotas norte-americanas. O revestimento de fricção nessas âncoras é a peça consumível que absorve o desgaste, protege a sapata e o tambor do freio, mais caros, e, em última análise, determina o desempenho da frenagem. Um revestimento com raio ou padrão de furo incorreto não assentará corretamente, o que leva a contato desigual, vibração e efeito de frenagem reduzido.
A mistura de matéria-prima dentro de um revestimento de fricção automotivo governa a maior parte do seu comportamento. O aglutinante de base é geralmente uma resina fenólica termofixa que mantém a estrutura unida e confere estabilidade dimensional ao revestimento em temperaturas elevadas. Fibras de reforço como vidro, aramida, aço ou fibras minerais fornecem resistência mecânica, enquanto cargas e modificadores de atrito como grafite, partículas de latão ou pós cerâmicos ajustam o coeficiente de atrito, a taxa de desgaste e as características de ruído.
Embora um comprador raramente inspecione a receita da mistura, as consequências dessa formulação aparecem em três áreas:
O processo de fabricação é igualmente importante. A produção típica envolve misturar os ingredientes em pó e fibrosos, pré-formar a mistura em um formato áspero, pressioná-la a quente sobre elementos de reforço, curar a resina fenólica e moer a peça até obter uma espessura precisa. Se a etapa de cura for apressada, os compostos voláteis ficam presos dentro do material e podem causar desbotamento precoce ou até mesmo delaminação durante frenagens bruscas.
Para aplicações pesadas, a qualidade consistente do lote não é opcional. O mesmo número de peça deve produzir sempre a mesma curva de atrito, caso contrário a oficina não poderá prever a distância de parada. Por esse motivo, uma fábrica com equipamentos de testes internos e uma linha de produção controlada é uma fonte mais segura do que um comerciante que não controla a formulação.
O parâmetro central de desempenho para qualquer revestimento de fricção é o seu coeficiente de atrito, comumente expresso como μ ou por uma letra. No sistema de classificação tradicional, uma designação como F descreve um nível de atrito dinâmico nominal que é estável o suficiente para a maioria das tarefas pesadas de freio a tambor. Uma classificação completa como FF indica que o revestimento mantém essa faixa de fricção sob temperaturas normais de operação e novamente sob cargas térmicas mais elevadas, razão pela qual os revestimentos de grau FF são amplamente utilizados em veículos comerciais.
Às vezes, os compradores veem designações específicas da aplicação que incluem um número e a nota, por exemplo, 23K FF. O K normalmente se refere a uma condição relacionada à aplicação ou classificação de trabalho cinético usada pelo fabricante para definir o envelope operacional. O que isso sinaliza em termos práticos é que o revestimento foi projetado para converter energia cinética em calor enquanto permanece dentro de uma janela de fricção estável, sem cair no território do desbotamento quando o tambor esquenta.
Mais útil que o número na caixa é o comportamento da temperatura. Um bom revestimento resistente retém o atrito aceitável em temperaturas normais de operação e os atrasos desaparecem até muito além da condição gerada durante a frenagem contínua em montanhas. Ele também precisa se recuperar rapidamente após o resfriamento, porque o desbotamento do freio se torna muito mais perigoso quando o motorista atinge a próxima descida antes que o material de fricção tenha recuperado seu desempenho original.
O mesmo composto de fricção se comporta mal em serviço se o perfil do revestimento não corresponder à sapata do freio. É por isso que os forros são catalogados por plataforma e modelo de calçado, e por que o número da peça deve ser sempre confirmado em relação ao perfil real do calçado no veículo.
As lonas de fricção do tipo americano são comumente usadas em sapatas de freio de caminhões pesados e reboques construídas de acordo com Meritor, Eaton ou padrões semelhantes. As referências populares incluem revestimentos planos ou ligeiramente curvos nas séries 4515 e 4707, que são selecionados com base na largura da sapata, espessura e requisitos de rebitagem ou colagem. Esses revestimentos geralmente chegam como tiras simples para uso em oficinas, com a opção de ranhuras ou chanfros aplicados de fábrica. As mesmas lonas também estão disponíveis pré-montadas em sapatas de freio quando uma frota prefere uma instalação com tempo de inatividade zero.
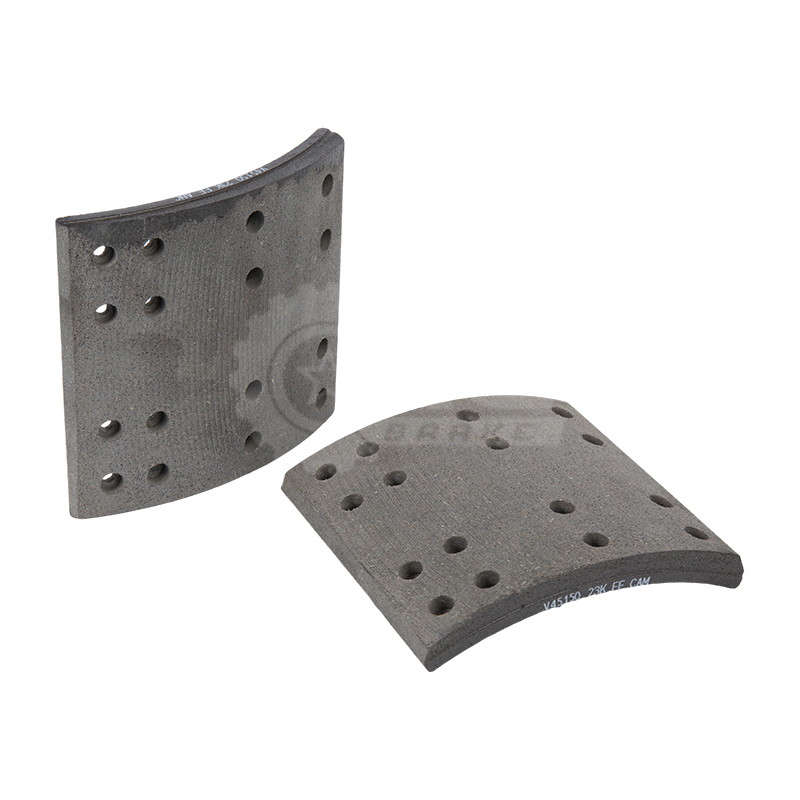 Lona de freio americana FMSI 4515 para caminhões pesados Um revestimento padrão do tipo americano de 16,5 x 7 polegadas para eixos Meritor e similares, com referência cruzada com WVA 19036/19037. Ele resiste ao desbotamento pelo calor e minimiza o ruído, tornando-o um substituto prático para serviços de longa distância ou robustos. Ver Produto →
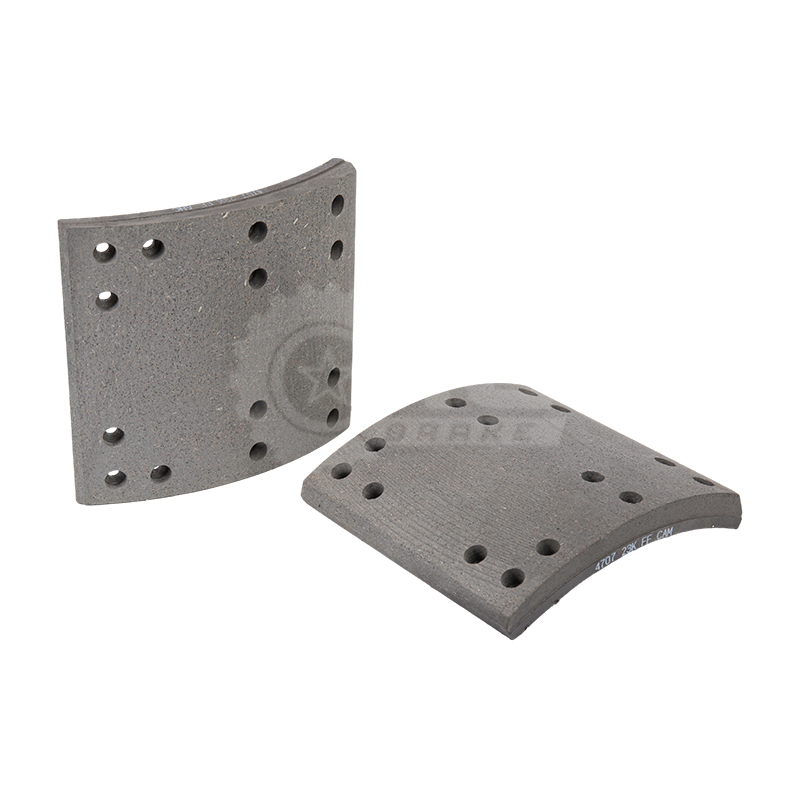 FMSI 4707 Lona de freio americana para sistemas de eixo Meritor Este revestimento de 16,5 x 7 polegadas atende FMSI 4707 e WVA 19030, formulado para eixos Meritor. Oferece resistência consistente ao atrito e ao desbotamento, adequado para entregas urbanas e frotas de longo curso que buscam frenagem confiável. Ver Produto →
As lonas de freio do tipo europeu seguem os requisitos de localização e contorno dos eixos europeus, como BPW, SAF, Volvo e plataformas semelhantes. Esses revestimentos geralmente têm um perfil mais complexo do que as tiras nuas americanas porque a sapata pode usar abas de localização, etapas de colagem adicionais ou chanfros de borda específicos que ficam rentes ao tambor. A série 19032 é uma referência típica para aplicações europeias de serviço pesado e deve ser adaptada ao modelo correto de eixo ou sapata para evitar problemas de montagem.
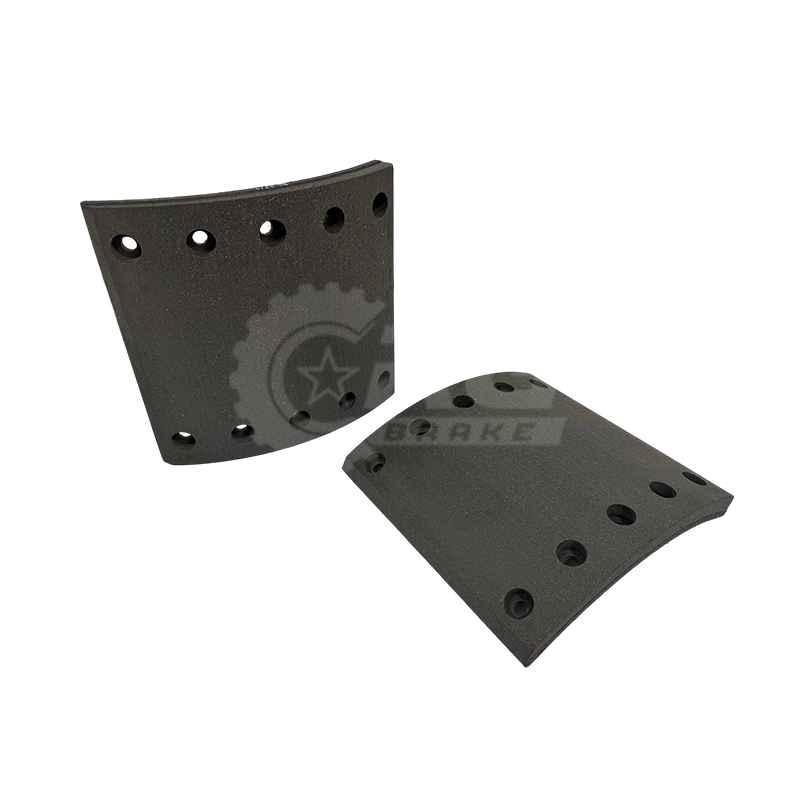 WVA 19032 Lona de freio europeia para conjuntos de eixo BPW Revestimento tipo europeu de 420 x 180 mm para sistemas BPW, identificado por WVA 19032 e FMSI BPW180. O seu perfil preciso e a estabilidade térmica ajudam a garantir um ajuste adequado e uma travagem fiável em frotas mistas de veículos pesados. Ver Produto →
Para organizações que atendem frotas mistas, compreender essas diferentes plataformas evita erros dispendiosos de pedidos:
| Ponto de comparação | Exemplo de tipo americano | Exemplo de tipo europeu |
|---|---|---|
| Referências típicas de revestimento | 4515, 4707 | 19032 |
| Plataformas de sapatas de freio comuns | Sapatos Meritor, estilo Eaton | BPW, SAF, sapatos estilo Volvo |
| Técnica de adaptação | Rebitado ou colado | Colado ou perfilado com guias de localização |
| Abordagem comum de contratação | Forros nus ou sapatos forrados | Sapatos forrados ou conjuntos personalizados |
Uma vez definido o tipo de revestimento de fricção, a próxima decisão é o nível de montagem. Uma oficina pode comprar lonas de fricção automotivas simples e cuidar da rebitagem ou colagem, o que proporciona flexibilidade e, muitas vezes, um custo de peça mais baixo. Mas essa abordagem requer equipamento de perfuração, mão de obra qualificada e um cuidadoso controle de qualidade em cada reembasamento.
Muitas frotas preferem sapatas de freio revestidas porque o revestimento é colado ou rebitado na fábrica, o que elimina erros de instalação e cria uma superfície de contato consistente. Para retornos ainda mais rápidos, uma sapata de freio revestida com um kit de ferragens inclui molas, pinos, componentes de ajuste e ferragens de montagem em uma caixa. O técnico simplesmente remove o conjunto de sapata antigo e monta a nova unidade completa. A desvantagem é que as versões montadas custam mais para comprar e enviar e exigem uma identificação precisa do eixo e da sapata antes do pedido.
Do ponto de vista da aquisição, o caminho confiável é definir primeiro o modelo do eixo do veículo, verificar o tipo de sapata antiga e o número da peça do revestimento e, em seguida, escolher entre revestimentos simples ou uma montagem completa com base na capacidade de mão de obra da oficina.
Os erros mais comuns na compra de lonas de fricção para serviços pesados são ignorar o perfil do calçado, especificar demais o nível de fricção e comprar de um fornecedor que não consegue documentar a fórmula. Os caminhões que compartilham o mesmo modelo de eixo ainda podem diferir no diâmetro do tambor, na espessura do revestimento e no padrão dos furos, portanto, os dados por trás do número da peça são mais importantes do que uma descrição genérica.
Ao avaliar um fornecedor, peça informações técnicas que indiquem o grau de atrito, faixa de temperatura recomendada e referência de sapata de freio adequada. Verifique se o fornecedor oferece suporte para perfuração, ranhura, chanframento ou etiquetagem OEM personalizadas. Prefira um fabricante que controle todo o processo desde a formulação de fricção até a montagem estrutural, pois só assim é possível garantir a consistência do lote.
A nossa equipa na CRG passou mais de duas décadas a desenvolver produtos de travões para serviços pesados, incluindo formulação de fricção e engenharia de sapatas de freio para frotas comerciais. Como fábrica, produzimos lonas de fricção americanas e europeias, sapatas de freio revestidas e kits completos de ferragens em uma única instalação, com testes internos por trás de cada composto que lançamos. Para pedidos específicos de veículos, envie o modelo do eixo e o número da peça do revestimento para nossa equipe de engenharia para confirmação. Um inquérito direto da fábrica esclarecerá as opções de perfuração, disponibilidade de estoque e documentação de teste antes de você se comprometer com um lote completo.

As sapatas de freio americanas 4515Q A91 3222 S1293 são um componente de reposição premium de alto desempenho meticulosamente projetado para uso em...
See Details
4709ES2 EATON 819707 American Brake Shoes é um componente de frenagem de alto desempenho e serviço pesado meticulosamente projetado para atender ao...
See Details
As sapatas de freio americanas CA33 A 3222FM61 são um componente de alto desempenho e serviço pesado projetado especificamente para atender e exced...
See Details
As sapatas de freio fundidas SC254 1104545 são um componente de frenagem de alto desempenho e qualidade premium, meticulosamente projetado para veí...
See Details
BENZ180 659 420 0619 As sapatas de freio fundidas, com dimensões precisas de 410 × 180 mm, são meticulosamente projetadas para atender às rigorosas...
See Details
As lonas de freio 4707 American são projetadas para oferecer excelente desempenho de frenagem, projetadas especificamente para lidar com as demanda...
See Details
Esta lona de freio europeia 19032, com dimensões de 420 mm de comprimento e 180 mm de largura, é um componente de fricção premium de alto desempenh...
See Details
Nossas sapatas de freio revestidas com kits de ferragens 4707Q A19 3222 D2006 são componentes de engenharia de precisão medindo 16,5 polegadas de c...
See Details
Este kit de hardware, modelo E-10244S com número de peça 4709ES2, é um kit de reparo de freio de nível premium meticulosamente projetado para manut...
See Details
O NOVO kit de reparo de freio BPW representa uma solução de hardware de última geração e engenharia de precisão, projetada especificamente para man...
See DetailsObtenha um orçamento gratuito (personalizado)

derek@crgbrake.com
vicky@crgbrake.com

 NOSSO Produto
Novidades
Direitos de autor© Zhejiang Courage Auto Parts Co., Ltd. All Rights
Reservado
 Fabricantes de peças de freio CRG para veículos comerciais